عند الاستثمار في معدات معالجة حديد التسليح، فإن فهم المواصفات الفنية لآلة لف الزنبركات أمر أساسي لاتخاذ قرارات مدروسة. تأتي هذه الآلات الأوتوماتيكية التي تعمل بالتحكم الرقمي الحاسوبي (CNC) بمواصفات متنوعة تحدد قدراتها، وملاءمتها للتطبيقات المختلفة، وأداءها العام في مشاريع البناء.
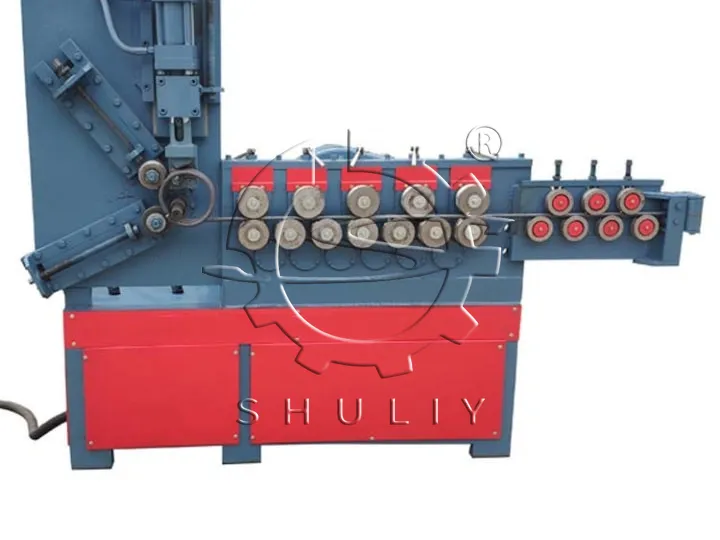
نظرة عامة على المعايير التقنية الأساسية
تتميز ماكينات لف الزنبرك بعدة معايير تقنية رئيسية تحدد قدراتها التشغيلية وخصائص أدائها. تشمل هذه المواصفات نطاق قطر حديد التسليح، وقطر الحلقة النهائية، وسرعة المعالجة، ودقة التحكم، ومتطلبات طاقة المحرك، والأبعاد الفيزيائية.
يساعد فهم هذه المعايير المتخصصين في مجال الإنشاءات على اختيار طراز الماكينة المناسب لمتطلبات مشروعهم المحددة. يضمن التوازن الصحيح للمواصفات الإنتاجية المثلى، والفعالية من حيث التكلفة، وجودة المخرجات لعمليات معالجة حديد التسليح لديك.
نطاق معالجة قطر حديد التسليح
يُعد نطاق معالجة قطر حديد التسليح المواصفة الأكثر أهمية التي يجب مراعاتها عند اختيار ماكينة لف الزنبرك. صُممت الطرازات المختلفة للتعامل مع نطاقات أقطار محددة، تتراوح عادةً من 3 مم إلى 25 مم. تحدد هذه المواصفة تعدد استخدامات الماكينة وملاءمتها لمختلف تطبيقات البناء.
الموديلات الصغيرة (3-6 مم، 6-10 مم) مثالية لتطبيقات التسليح الخفيف، بينما تتعامل الموديلات الأكبر (16-20 مم، 22-25 مم) مع التسليح الهيكلي الثقيل. يؤثر نطاق المعالجة بشكل مباشر على قدرة الماكينة على تلبية متطلبات المشاريع المختلفة، مما يجعل من الضروري مطابقة هذه المواصفات مع استخدامك النموذجي لحديد التسليح.
| الموديل | نطاق قطر حديد التسليح | التطبيقات النموذجية |
|---|---|---|
| 3–6 | 3–6 مم | تسليح خفيف، كانات صغيرة |
| 6–10 | 6–10 مم | تسليح متوسط، كانات قياسية |
| 8–12 | 8–12 مم | بناء عام، تسليح هيكلي |
| 10–14 | 10–14 مم | تسليح ثقيل، مكونات جسور |
| 16–20 | 16–20 مم | مشاريع بنية تحتية، منشآت كبيرة |
| 22–25 | 22–25 مم | بنية تحتية ثقيلة، إنشاءات رئيسية |
قدرات قطر الحلقة النهائية
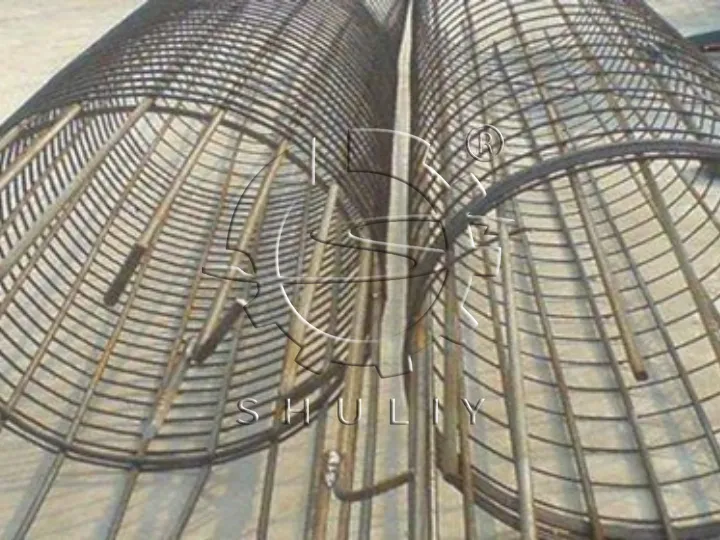
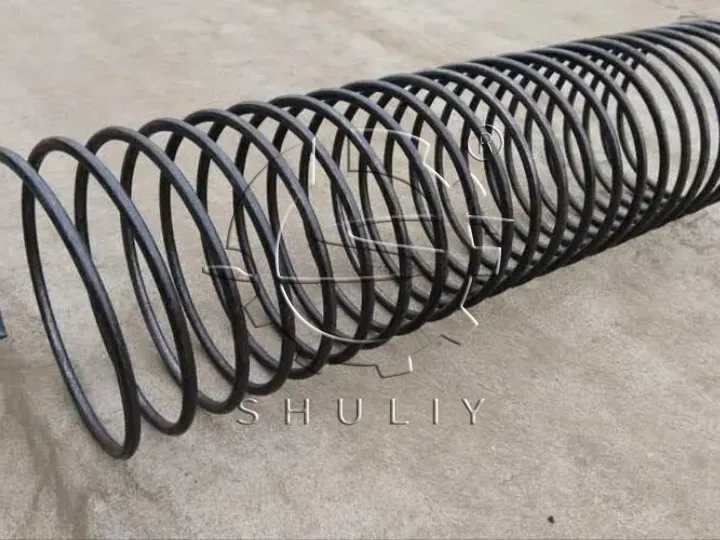
تحدد مواصفات قطر الحلقة النهائية نطاق الأشكال الدائرية أو الحلزونية التي يمكن للماكينة إنتاجها. تتراوح هذه المعلمة عادةً من 50 مم إلى 3000 مم، حسب الموديل. تُعد القدرة على إنتاج أقطار حلقات مختلفة أمرًا بالغ الأهمية لتلبية متطلبات الهندسة المتنوعة عبر مشاريع البناء المختلفة.
أقطار الحلقات الصغيرة (50-1000 مم) مناسبة لتطبيقات التسليح القياسية، بينما تستوعب الأقطار الأكبر (حتى 3000 مم) مشاريع البنية التحتية المتخصصة. تتيح المرونة في إنتاج أقطار الحلقات لشركات البناء استخدام ماكينة واحدة لتطبيقات متعددة، مما يعزز استغلال المعدات وفعالية التكلفة.
سرعة المعالجة والإنتاجية
تُعد سرعة المعالجة مواصفةً حاسمةً تؤثر بشكل مباشر على الإنتاجية والجداول الزمنية للمشاريع. تعمل آلات لف الزنبركات عادةً بسرعات تتراوح بين 16 و30 مترًا في الدقيقة، وذلك حسب الطراز وقطر حديد التسليح الذي تتم معالجته. تحدد مواصفة السرعة هذه مدى سرعة تحويل الآلة لحديد التسليح المستقيم إلى أشكال حلزونية أو دائرية تامة الصنع.
تؤدي سرعات المعالجة الأعلى إلى زيادة الطاقة الإنتاجية وتقليل أوقات إنجاز المشاريع. تتيح قدرة التشغيل المستمر للآلات الحفاظ على إنتاج ثابت طوال فترات التشغيل الطويلة. عند تقييم سرعة المعالجة، ضع في اعتبارك كلاً من السرعة القصوى وسرعة التشغيل المستدامة المناسبة لتطبيقاتك النموذجية.
يجب أن تراعي حسابات الإنتاجية وقت الإعداد، وتحميل المواد، وكفاءة المشغل. قد تختلف معدلات الإنتاج الفعلية عن السرعات القصوى النظرية اعتمادًا على العوامل التشغيلية ومتطلبات المشروع.
مواصفات الدقة والإتقان
تُعد مواصفات الدقة أساسية لضمان السلامة الهيكلية وتلبية المتطلبات الهندسية. تحافظ ماكينات لف الزنبرك عادةً على أخطاء تشغيل ضمن ±0.2 مم، مما يُظهر دقة استثنائية في عمليات تشكيل حديد التسليح. هذا المستوى من الدقة ضروري للمشاريع التي تتطلب التزامًا صارمًا بالمواصفات الهندسية.
تشمل مواصفات الدقة جوانب مختلفة من عملية التشكيل، بما في ذلك دقة القطر، وثبات التباعد، والتجانس البعدي عبر دفعات الإنتاج. تضمن الدقة المتسقة أن كل قطعة حديد تسليح تفي بالمتطلبات الدقيقة، مما يلغي التغيرات في الجودة التي قد تؤثر سلبًا على الأداء الهيكلي.
تساهم أنظمة التحكم الرقمي باستخدام الحاسوب (CNC) المتقدمة بشكل كبير في الحفاظ على مستويات الدقة. تقلل الطبيعة الآلية للعملية من الأخطاء البشرية وتضمن جودة مخرجات متسقة عبر دفعات الإنتاج الطويلة.
قدرة المحرك ومتطلبات الطاقة
تشير مواصفات قدرة المحرك إلى متطلبات الطاقة والقدرة التشغيلية لماكينات لف الزنبرك. تتراوح متطلبات الطاقة عادةً من 4 كيلوواط للموديلات الأصغر حجمًا إلى 15 كيلوواط للموديلات الأكبر. يُعد فهم متطلبات الطاقة أمرًا ضروريًا لضمان وجود بنية تحتية كهربائية مناسبة وحساب التكاليف التشغيلية.
ترتبط قوة المحرك الأعلى عمومًا بزيادة سعة المعالجة والقدرة على التعامل مع أقطار حديد التسليح الأكبر. ومع ذلك، يجب موازنة استهلاك الطاقة مع أنماط الاستخدام الفعلية لتحسين كفاءة الطاقة. ضع في اعتبارك متطلبات الطاقة القصوى ومتوسط الاستهلاك عند تقييم تكاليف التشغيل.
| الموديل | قوة المحرك | سعة المعالجة | كفاءة الطاقة |
|---|---|---|---|
| 3–6 | 4 كيلوواط | خدمة خفيفة | كفاءة عالية |
| 6–10 | 5.5 كيلوواط | خدمة متوسطة | كفاءة جيدة |
| 8–12 | 7 كيلوواط | خدمة قياسية | كفاءة قياسية |
| 10–14 | 7 كيلوواط | خدمة شاقة | كفاءة قياسية |
| 16–20 | 11 كيلوواط | صناعية ثقيلة | كفاءة معتدلة |
| 22–25 | 15 كيلوواط | صناعية ثقيلة | كفاءة معتدلة |
الأبعاد المادية والوزن
تعتبر مواصفات الأبعاد المادية والوزن ضرورية لتخطيط التركيب وترتيب مساحة المنشأة. تتراوح أبعاد ماكينة لف الزنبرك عادةً من حوالي 1.45 × 0.8 × 1.2 متر للموديلات الأصغر إلى 2.3 × 0.9 × 1.7 متر لأكبر الموديلات. ويتراوح وزن الماكينة من 480 كجم إلى 1350 كجم حسب الموديل والسعة.
يجب تخصيص مساحة أرضية كافية للماكينة نفسها، بالإضافة إلى مساحة إضافية لمناولة المواد، ووصول المشغل، وأنشطة الصيانة. تعتبر اعتبارات الوزن مهمة لسعة تحميل الأرضية ومتطلبات التركيب. قد تتطلب بعض الموديلات أرضيات معززة أو ترتيبات تركيب خاصة.
يجب التخطيط للوجستيات النقل والتركيب بناءً على هذه المواصفات الفيزيائية. قد تتطلب الآلات الأكبر والأثقل معدات مناولة خاصة وخدمات تركيب احترافية.
ميزات نظام التحكم الرقمي باستخدام الحاسوب (CNC)
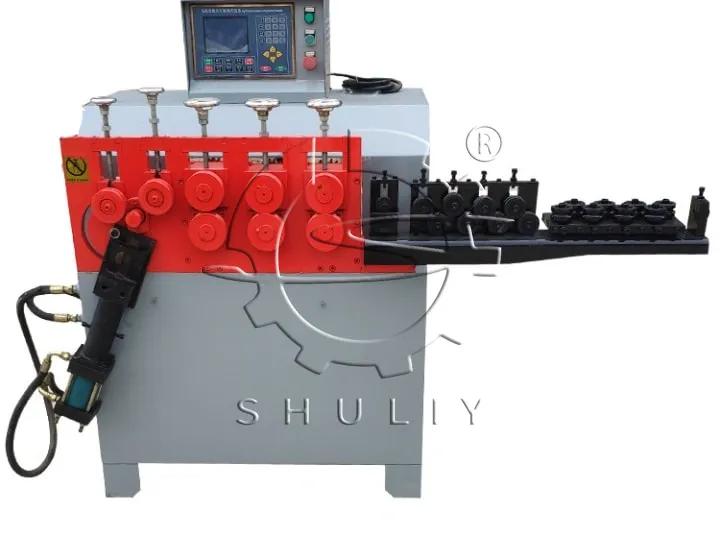
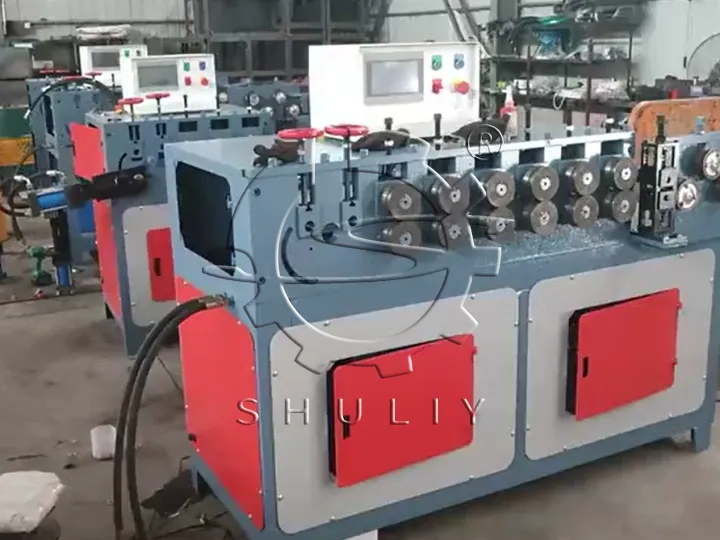
يُعد نظام التحكم الرقمي باستخدام الحاسوب (CNC) القلب التقني لآلات لف الزنبركات الحديثة، حيث يتيح التشغيل الآلي والتحكم الدقيق في عملية التشكيل. تتميز أنظمة التحكم المتقدمة بمعايير قابلة للبرمجة لقطر الحلقة، والتباعد الحلزوني، وعدد اللفات، وطول القطع، مما يسمح بإنتاج مرن لمختلف تكوينات حديد التسليح.
تعمل الواجهات سهلة الاستخدام على تبسيط عملية البرمجة والتشغيل، مما يقلل من متطلبات التدريب ويقلل من أخطاء المشغلين. تتيح وظائف الذاكرة تخزين البرامج المستخدمة بشكل متكرر، مما يسمح بالإعداد السريع للطلبات المتكررة. تساعد إمكانيات المراقبة والتشخيص في الوقت الفعلي في الحفاظ على الأداء الأمثل وتحديد المشكلات المحتملة قبل أن تتسبب في توقف العمل.
تعزز قدرات التكامل مع أنظمة إدارة الإنتاج الأخرى الكفاءة التشغيلية الإجمالية. توفر بعض الطرازات المتقدمة ميزات المراقبة والتحكم عن بُعد، مما يتيح الإشراف الإداري واستكشاف الأخطاء وإصلاحها من مواقع خارج الموقع.
مواصفات النظام الهيدروليكي
يوفر النظام الهيدروليكي قوة الثني اللازمة لتشكيل حديد التسليح بأشكال دقيقة. تشمل المواصفات الهيدروليكية ضغط النظام، وسعة الأسطوانة، ومعدل التدفق، والتي تحدد قدرة الماكينة على معالجة مختلف درجات وأقطار حديد التسليح. تضمن الأنظمة الهيدروليكية القوية أداءً ثابتًا عبر دورات الإنتاج الطويلة.
تعد موثوقية النظام الهيدروليكي أمرًا بالغ الأهمية لتقليل وقت التوقف عن العمل ومتطلبات الصيانة. تضمن المكونات عالية الجودة والصيانة المناسبة أداءً ثابتًا وعمرًا أطول للمعدات. يجب أن يكون حجم النظام الهيدروليكي مناسبًا للتطبيقات المقصودة لتجنب التحميل الزائد أو التآكل المبكر.
تشمل ميزات السلامة المدمجة في النظام الهيدروليكي صمامات تخفيف الضغط، وقدرات الإيقاف في حالات الطوارئ، والحماية من التحميل الزائد. تحمي هذه الميزات كلًا من المعدات والمشغلين من المخاطر المحتملة أثناء التشغيل.
اختيار المواصفات المناسبة
يتطلب اختيار المواصفات المناسبة لآلة لف الزنبرك تحليلًا دقيقًا لاحتياجاتك الخاصة ومتطلبات التشغيل. ضع في اعتبارك نطاق أقطار حديد التسليح التي تعالجها عادةً، وحجم الإنتاج المطلوب، ومعايير الدقة التي تتطلبها مشاريعك.
وازن بين الاستثمار الأولي ومكاسب الإنتاجية طويلة المدى وتوفير تكاليف التشغيل. تمثل الماكينات ذات السعة الأعلى والميزات الأكثر تقدمًا استثمارات أكبر ولكنها يمكن أن تحقق عوائد كبيرة من خلال زيادة الكفاءة وتقليل تكاليف العمالة.
للحصول على إرشادات خبيرة حول اختيار أنسبspring coiling machineمواصفات تناسب عملياتك، تواصل مع فريقنا. نحن نقدم استشارات شاملة لمساعدتك في اختيار المعدات التي تلبي متطلبات البناء ومعالجة حديد التسليح على النحو الأمثل. كما نقدمrebar straightening machinesوsteel bar bending machines
لحلول معالجة حديد التسليح المتكاملة.